Zum Inhalt springen
CSL Industrielle Messtechnik
DE|EN
+41 55 511 50 85 Projekt anfragen →
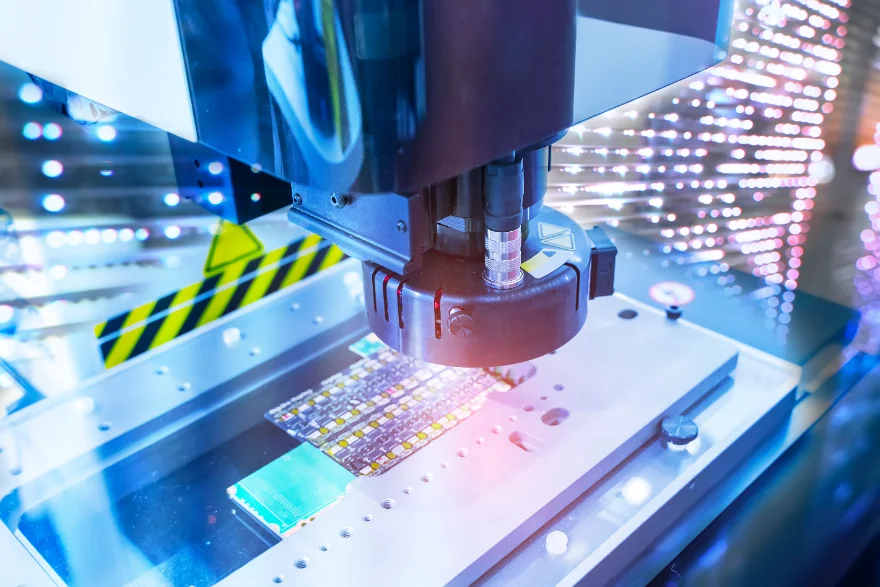
Optische Messung: Sensor über dem Bauteil mit Beleuchtung
Messverfahren
Optische Messtechnik

Berührungslos messen, allein oder kombiniert mit taktiler Sensorik im selben Prüfplan. Im qualifizierten Messraum oder bei Ihnen.

Zum Inhalt springen
DE|EN
+41 55 511 50 85 Projekt anfragen →
Optische Messung: Sensor über dem Bauteil mit Beleuchtung
Messverfahren

Optische Messtechnik

Berührungslos messen, allein oder kombiniert mit taktiler Sensorik im selben Prüfplan. Im qualifizierten Messraum oder bei Ihnen.

Messaufgabe beschreiben

Wofür wir optisch messen

Wo Antasten an Grenzen stösst, messen wir berührungslos und werten normgerecht aus.
Berührungslose Erfassung von Prüfmerkmalen
Taktile und optische Sensorik kombiniert im selben Prüfplan
Prüfmerkmale nach Zeichnung und ISO-GPS ausgewertet
Nachvollziehbare Verfahrenswahl je Prüfmerkmal
Leistungsdaten

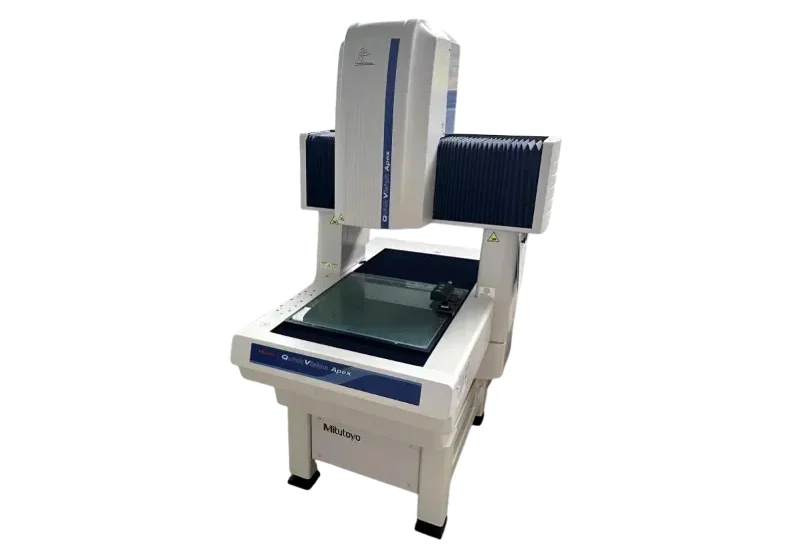
Mitutoyo QUICK VISION Apex Pro 404 mit TP20

Auflösung
optisch im Sub-Mikrometerbereich, vollflächige 2D/3D-Messung mit hochauflösender Kamera
Sensorik
Renishaw-Tastsystem TP20 als taktile Ergänzung für schwer zugängliche Geometrien
Multisensor
optisch für schnelle Flächenprüfung, taktil für präzise Geometrien, im selben Prüfplan
Auswertung
nach ISO-GPS oder ASME Y14.5, geeignet für empfindliche, kleine und komplexe Bauteile
Software
QVpak: CAD-gestützte Programmierung, kombinierte optisch-taktile Auswertung, Prüfberichte als Excel oder PDF
Optisches Koordinatenmessgerät Mitutoyo QUICK VISION
Unsicher, welches Verfahren zu Ihrem Prüfmerkmal passt?
Mitutoyo-Logo
Offizieller Messdienstleister
von Mitutoyo Schweiz
Zertifizierungslogo ISO 9001
ISO 9001:2015 zertifiziert
Zertifiziertes Qualitätsmanagementsystem
Logo der Schweizerischen Normen-Vereinigung SNV
ISO-GPS Normung
Mitarbeit Swissmem NK1 ISO/TC213
Häufige Fragen

Was Kunden zur optischen Messung fragen

Für welche Bauteile ist die optische Messung geeignet?
Für flache und kleine Teile mit vielen Konturen, Kanten und Bohrungen: Stanz-, Dreh- und Frästeile.
Was ist der Vorteil gegenüber der taktilen Messung?
Geschwindigkeit bei vielen Merkmalen und die berührungslose Erfassung: kein Antasten, keine Kraft auf das Bauteil. Für räumliche Merkmale und tiefe Bohrungen bleibt die taktile Messung überlegen.
Spielt die Oberfläche eine Rolle?
Ja. Glänzende, transparente oder sehr dunkle Oberflächen können die Kantenerkennung erschweren. Wir prüfen das am Bauteil und wählen Beleuchtung und Verfahren entsprechend.
Sind die optischen Messgeräte kalibriert?
Ja. Die Quick Vision wird durch einen SCS-akkreditierten Partner (ISO/IEC 17025) kalibriert, direkt in unserem Messraum, mit Kalibrierzertifikat und Rückführung auf die nationalen Normale (SI). Was eine Kalibrierung belegt →

Beschreiben Sie Ihre Messaufgabe.

Empfindliche, kleine oder komplexe Bauteile? Offeriert wird aufwandsbasiert und nachvollziehbar.
Christian Schärer im Messraum
Christian Schärer
Inhaber und Geschäftsleiter · Normenausschuss Swissmem NK1
Lieber zuerst reden?
30 Minuten Fachgespräch zu Ihrer Zeichnung oder Messaufgabe. Kostenlos.
Termin auswählen →