Zum Inhalt springen
CSL Industrielle Messtechnik
DE|EN
+41 55 511 50 85 Projekt anfragen →
Prüfprozess­eignung und Messsystem­analyse

Auf Wunsch führt CSL die Prüfprozesseignung auf den eigenen Anlagen und Prozessen im Prüflabor durch oder wertet Ihre vorhandenen Messdaten aus. Besteht die Eignung nicht, zerlegen wir den Prüfprozess, finden die Probleme und beheben sie: an Messprogramm, Tastern, Bezügen, Maschine, Bedienung und Umgebung.
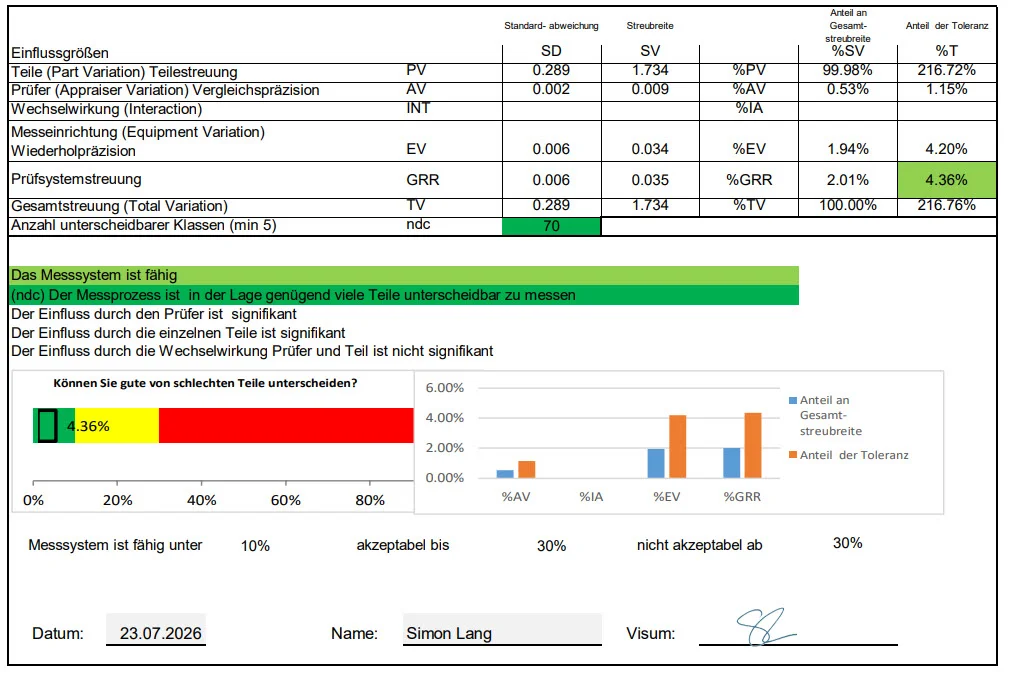
MSA Verfahren 2 aus dem CSL-Prüflabor: %GRR 4.36 Prozent der Toleranz, 70 unterscheidbare Klassen — Messsystem fähig, Visum Simon Lang
Zum Inhalt springen
DE|EN
+41 55 511 50 85 Projekt anfragen →

Prüfprozess­eignung und Messsystem­analyse

Auf Wunsch führt CSL die Prüfprozesseignung auf den eigenen Anlagen und Prozessen im Prüflabor durch oder wertet Ihre vorhandenen Messdaten aus. Besteht die Eignung nicht, zerlegen wir den Prüfprozess, finden die Probleme und beheben sie: an Messprogramm, Tastern, Bezügen, Maschine, Bedienung und Umgebung.
Prüfprozess bewerten lassen 30 Min. Fachgespräch
MSA Verfahren 2 aus dem CSL-Prüflabor: %GRR 4.36 Prozent der Toleranz, 70 unterscheidbare Klassen — Messsystem fähig, Visum Simon Lang
MSA und VDA 5
Fähigkeitsnachweise für Ihre Prüfprozesse
Messunsicherheit nach GUM
Messunsicherheitsbudgets nach GUM
Ursachen statt Kennzahlen
Bauteileinfluss und Messprozesseinfluss getrennt
Erneute Bewertung
nach Umsetzung der Massnahmen

Was die Analyse umfasst

CSL erzeugt die Messdaten oder wertet Ihre vorhandenen Daten aus und leitet konkrete Verbesserungsmassnahmen ab.

Prüfplanung: Prüfmerkmale festlegen, Messmittel zuordnen, Prüfhäufigkeit definieren, die Basis, auf der die Eignung bewertet wird
MSA und VDA 5 mit Fähigkeitsnachweisen
Messunsicherheitsbudgets nach GUM
SPC in der Serie: Regelkarten, Fähigkeitskennwerte und Eingriffsgrenzen, auf einem fähigen Prüfprozess aufgebaut
Analyse von Messprogramm, Tastern, Aufspannung, Bezügen, Maschine, Bedienung, Umgebung und Messstrategie
Einbezug von Funktion und Zeichnung, wenn die Spezifikation Teil des Problems ist
Konkrete Verbesserungsmassnahmen und erneute Bewertung nach der Anpassung
Praxisfall
Mehrere Messprogramme bestanden die MSA nicht
Die Analyse fand die Ursachen: instabile Taster, falsche Bezüge, eine nicht ausreichend kalibrierte Maschine, eine ungeeignete Messstrategie, und Zeichnungsanforderungen, die von der tatsächlichen Funktion abwichen. Programme, Strategie, Maschine und Umgebung wurden angepasst, die Zeichnung gemeinsam korrigiert. Danach bestand der Prüfprozess die MSA.
Warum das funktioniert
Die Kennzahl zeigt nur, dass etwas nicht stimmt. CSL trennt Bauteil- und Messprozesseinfluss und bezieht die Spezifikation ein, so wissen Sie vor der Investition, woran es liegt.
Mitutoyo-Logo
Offizieller Messdienstleister
von Mitutoyo Schweiz
Zertifizierungslogo ISO 9001
ISO 9001:2015 zertifiziert
Zertifiziertes Qualitätsmanagementsystem
Logo der Schweizerischen Normen-Vereinigung SNV
ISO-GPS Normung
Mitarbeit Swissmem NK1 ISO/TC213
Ergebnis

Was Sie davon haben

Nachweis, der im Audit hält
MSA und VDA 5 sauber gerechnet, mit Messunsicherheitsbudget nach GUM.
Ursachen statt Kennzahlen
Ist der Prozess nicht fähig, erhalten Sie die Ursache dazu.
Vertrauen beim Kunden
Ein belegter Messprozess gibt Ihren Messergebnissen eine nachprüfbare Grundlage.
Prüfprozess bewerten lassen →
Häufige Fragen

Was Kunden vor der Bewertung wissen wollen

Garantieren Sie, dass mein Prüfprozess fähig wird?
Nein. Wir bewerten nach Regelwerk, und wenn ein Prozess die Kennzahlen nicht erreicht, erhalten Sie eine klare Ursachenanalyse: woran es liegt und welche Massnahmen wirken.
Ist die Bewertung eine Produktfreigabe?
Nein. Bewertet wird der Prüfprozess, nicht das Produkt. Eine automatische Produktfreigabe leitet sich daraus nicht ab.
Für welchen Umfang gilt das Ergebnis?
Für den vereinbarten Prüfprozess: Merkmal, Messmittel, Aufspannung, Bediener und Umgebung. Ändert sich einer dieser Punkte wesentlich, ist die Bewertung neu zu betrachten.
Wer gibt Zeichnungsänderungen frei?
Sie. Wir schlagen vor und begründen messtechnisch; die Freigabe bleibt bei Ihnen.
Unterstützen Sie auch SPC in der Serie?
Ja. Aufbauend auf einem fähigen Prüfprozess richten wir die statistische Prozessregelung ein: Regelkarten, Fähigkeitskennwerte und sinnvolle Eingriffsgrenzen, abgestimmt auf Prüfplan und Losgrössen.

Prüfprozess auf dem Prüfstand?

Nennen Sie Merkmal, Toleranz und Messmittel. Offeriert wird aufwandsbasiert und nachvollziehbar.

Christian Schärer im Messraum
Christian Schärer
Inhaber und Geschäftsleiter · Normenausschuss Swissmem NK1
Lieber zuerst reden?
30 Minuten Fachgespräch zu Ihrer Zeichnung oder Messaufgabe. Kostenlos.
Termin auswählen →