Zum Inhalt springen
CSL Industrielle Messtechnik
DE|EN
+41 55 511 50 85 Projekt anfragen →
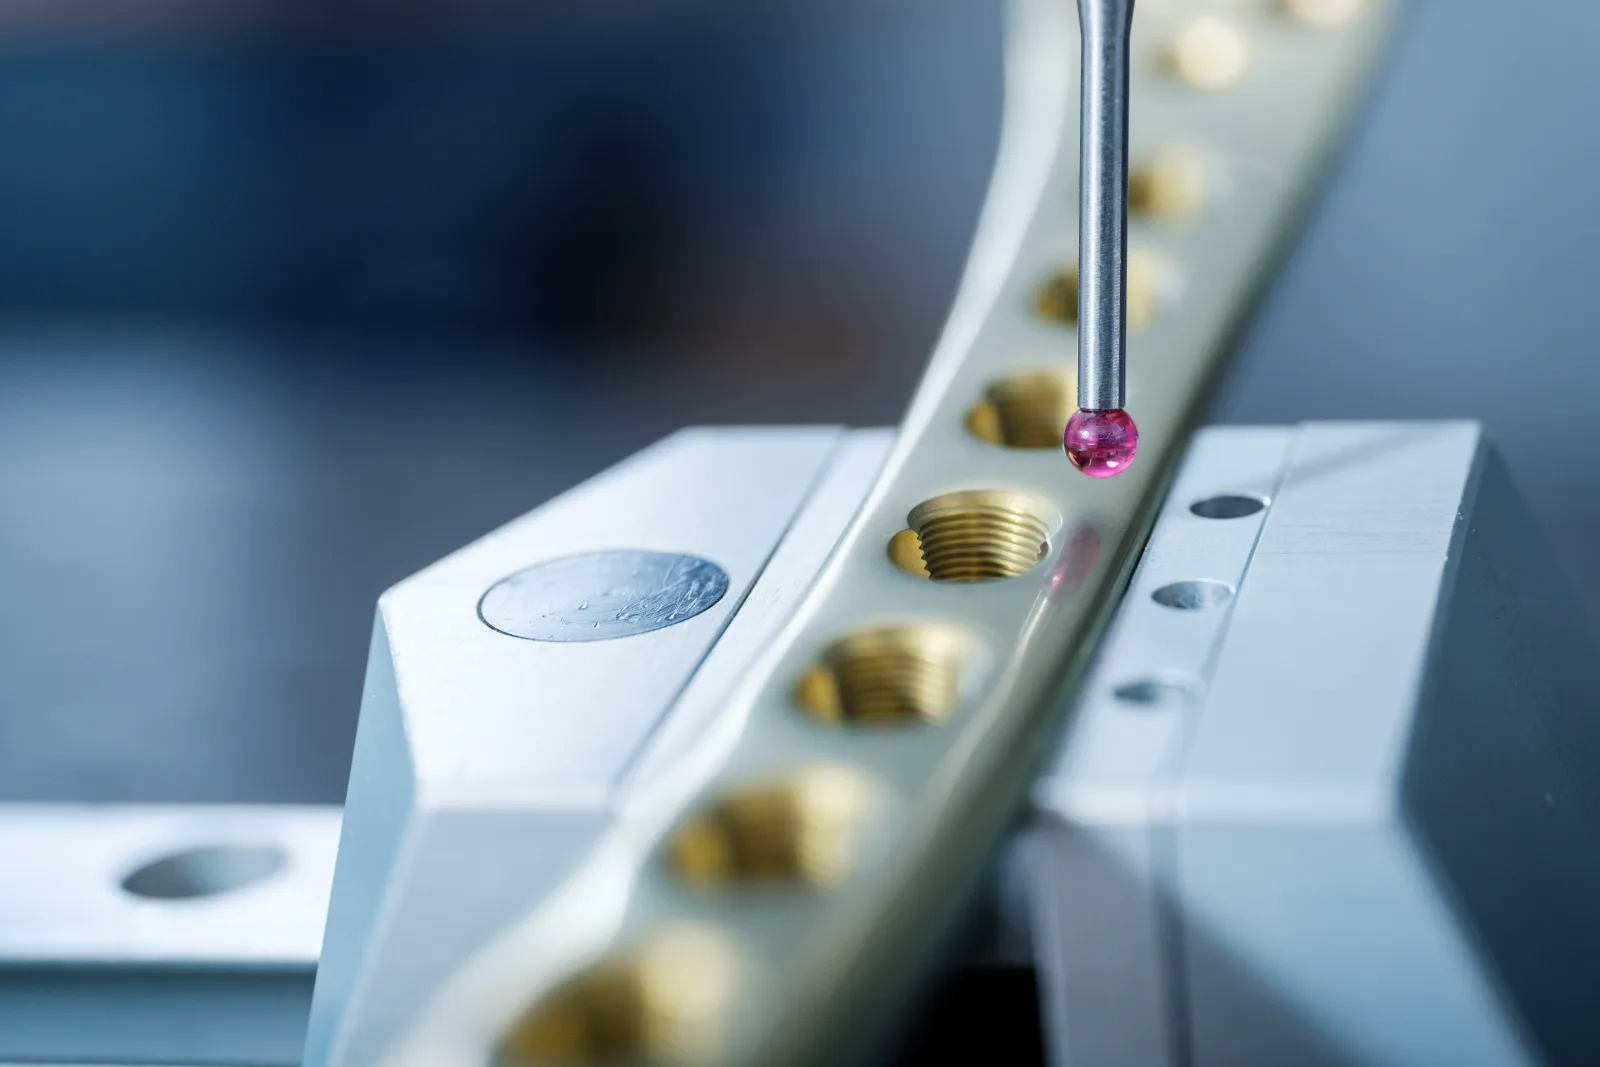
Taktile Messung: Rubintaster tastet Gewindebohrungen an einem länglichen Bauteil an
Messverfahren
Taktile 3D-Koordinaten­messtechnik

Das Referenzverfahren für Regelgeometrie und engste Toleranzen. Gemessen im qualifizierten Messraum bei Referenztemperatur nach ISO 1 oder an Ihrer Maschine.

Zum Inhalt springen
DE|EN
+41 55 511 50 85 Projekt anfragen →
Taktile Messung: Rubintaster tastet Gewindebohrungen an einem länglichen Bauteil an
Messverfahren

Taktile 3D-Koordinaten­messtechnik

Das Referenzverfahren für Regelgeometrie und engste Toleranzen. Gemessen im qualifizierten Messraum bei Referenztemperatur nach ISO 1 oder an Ihrer Maschine.

Messaufgabe beschreiben

Wofür wir taktil messen

Berührend angetastet, Punkt für Punkt oder scannend. Für Toleranzen und Bezugssysteme, die höchste Sicherheit verlangen.

Regelgeometrie mit engsten Toleranzen: Masse, Form und Lage nach ISO-GPS
Bezugssysteme sauber gesetzt, für vergleichbare und belastbare Ergebnisse
Messunsicherheiten nach ISO 15530-3 mit kalibrierten Prüfkörpern ermittelt
Kombinierbar mit optischer Sensorik im selben Prüfplan
Leistungsdaten

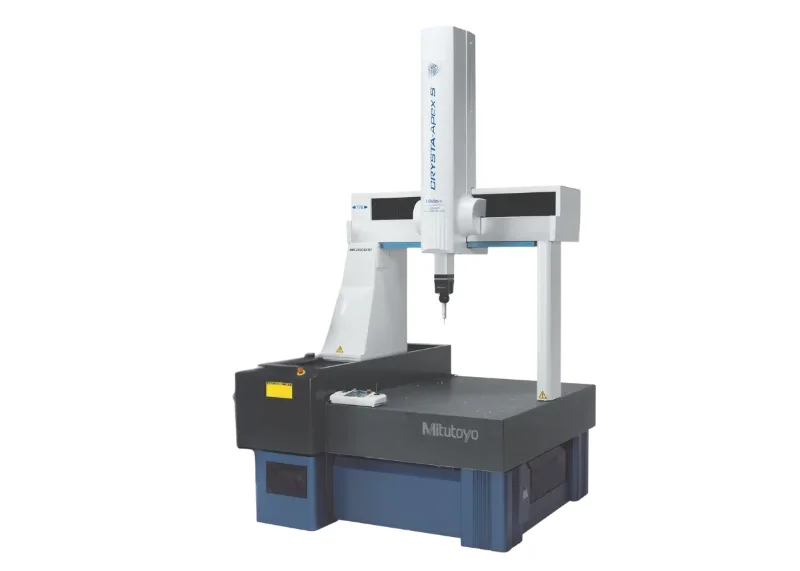
Mitutoyo Crysta Apex S776: unser Referenzsystem

System
CNC-Koordinatenmessgerät mit Scanning- und Schaltmesstastern, punktuell bis vollflächig
Längenmessabweichung
bis (1.7 + 3L/1000) µm
Messunsicherheit
nach ISO 15530-3 (k=2): Distanz 100 mm ±2.0 µm · Durchmesser 50 mm ±2.0 µm · alle Merkmale
Form und Lage
(k=2, eine Tasterstellung): Rundheit ±2.5 µm · Geradheit ±2.5 µm · Parallelität und Rechtwinkligkeit ±2.0 µm
Software
Mitutoyo MCOSMOS und MiCAT Planner: CAD-gestützte Programmierung, PMI-Auswertung, individuelle Prüfberichte
Portal-Koordinatenmessgerät Mitutoyo Crysta-Apex im Messraum

Messunsicherheit je Merkmal

Erweiterte Messunsicherheit U mit dem Erweiterungsfaktor k = 2, ermittelt am kalibrierten Werkstück nach ISO 15530-3 und ausgewertet nach GUM (ISO/IEC Guide 98-3). Das Überdeckungsintervall beträgt damit rund 95 Prozent. Die Anzahl Tasterstellungen ist mit angegeben, weil jede Stellung einzeln eingemessen wird und ihre eigene Unsicherheit in das Ergebnis einträgt. Mit mehreren Stellungen liegt die Unsicherheit deshalb in der Regel höher als mit einer. Alle Werte sind auf 0.5 µm aufgerundet.

Grössenmasse
Nennmass
Taster­stellungen
U (k = 2)
Distanz
25 mm
1
3.0 µm
Distanz
100 mm
1
2.0 µm
Distanz
200 mm
1
3.0 µm
Durchmesser
Ø50 mm
1
2.0 µm
Durchmesser
Ø100 mm
1
2.0 µm
Formtoleranzen
Nennmass
Taster­stellungen
U (k = 2)
Symbol für Geradheit
Geradheit
1
2.5 µm
Symbol für Ebenheit
Ebenheit
1
3.0 µm
Symbol für Rundheit
Rundheit
1
2.5 µm
Symbol für Zylinderform
Zylinderform
1
2.5 µm
Symbol für Flächenform
Flächenform
2
9.5 µm
Lauftoleranzen
Nennmass
Taster­stellungen
U (k = 2)
Symbol für Rundlauf
Rundlauf
1
4.5 µm
Ortstoleranzen
Nennmass
Taster­stellungen
U (k = 2)
Symbol für Position
Position
1
5.0 µm
Symbol für Position
Position
3
5.0 µm
Symbol für Konzentrizität
Konzentrizität
1
2.5 µm
Symbol für Koaxialität
Koaxialität
2
5.5 µm
Symbol für Symmetrie
Symmetrie
3
6.0 µm
Richtungstoleranzen
Nennmass
Taster­stellungen
U (k = 2)
Symbol für Parallelität
Parallelität
1
2.0 µm
Symbol für Parallelität
Parallelität
2
2.5 µm
Symbol für Parallelität
Parallelität
3
2.5 µm
Symbol für Rechtwinkligkeit
Rechtwinkligkeit
1
2.0 µm
Symbol für Rechtwinkligkeit
Rechtwinkligkeit
2
5.0 µm
Symbol für Rechtwinkligkeit
Rechtwinkligkeit
3
7.5 µm
Symbol für Neigung
Neigung
3
4.0 µm

Angegeben in Mikrometer. Das Messprotokoll führt dieselben Werte in Millimeter, 2.5 µm erscheinen dort als 0.002 5 mm. Verlangt eine Messaufgabe eine eigene Unsicherheitsbetrachtung, rechnen wir sie für diese Aufgabe und weisen das Ergebnis im Protokoll separat aus. Alle Messungen laufen im temperierten Messraum bei Referenztemperatur nach ISO 1. Wie der Raum ausgelegt und überwacht ist, steht auf der Seite Prüflabor und Umgebungsbedingungen.
Unsicher, ob taktil das richtige Verfahren ist?
Mitutoyo-Logo
Offizieller Messdienstleister
von Mitutoyo Schweiz
Zertifizierungslogo ISO 9001
ISO 9001:2015 zertifiziert
Zertifiziertes Qualitätsmanagementsystem
Logo der Schweizerischen Normen-Vereinigung SNV
ISO-GPS Normung
Mitarbeit Swissmem NK1 ISO/TC213
Häufige Fragen

Was Kunden zur taktilen Messung fragen

Wie gross und schwer darf das Bauteil sein?
Auf unseren Koordinatenmessgeräten messen wir Bauteile bis 700 × 700 × 600 mm Messvolumen und 800 kg Werkstückgewicht. Sondermessungen bis 5000 mm sind nach Absprache möglich, fragen Sie uns mit Zeichnung an, dann sagen wir, wie wir das lösen.
Welche Genauigkeit erreichen Sie?
Auf der Mitutoyo Crysta Apex S776 beträgt die Längenmessabweichung bis (1.7 + 3L/1000) µm. Entscheidend für Ihr Ergebnis ist die Messunsicherheit der konkreten Aufgabe, nach ISO 15530-3 (k=2) zum Beispiel ±2.0 µm auf 100 mm Distanz und ±2.0 µm auf 50 mm Durchmesser. Die Werte für alle Merkmale stehen in der Tabelle Messunsicherheit je Merkmal. Für einzelne Aufgaben weisen wir die Unsicherheit im Messprotokoll separat aus.
Sind Ihre Messgeräte kalibriert?
Ja. Die Koordinatenmessgeräte werden durch einen ISO/IEC-17025-akkreditierten Partner nach SN EN ISO 10360-2 und -5 kalibriert, mit rückgeführten Normalen, im risikobasierten Intervall. Bei der letzten Kalibrierung lag die grösste Längenmessabweichung bei 1.7 µm, zulässig wären 3.5 µm gewesen. Wie eine KMG-Kalibrierung abläuft →
Brauchen Sie CAD-Daten?
Nein, eine Zeichnung genügt. Mit einem CAD-Modell als STEP arbeiten wir aber effizienter: Die Programmierung geht schneller, Soll-Ist-Vergleiche der Flächen werden möglich, und der Aufwand sinkt, für Sie heisst das in der Regel geringere Kosten.
Bleibt das Bauteil unversehrt?
In der Regel ja: Die Antastkraft ist klein und hinterlässt keine sichtbaren Spuren. Bei sehr weichen oder beschichteten Oberflächen sprechen wir das Verfahren vorher ab, dann ist die optische Messung meist die bessere Wahl.

Beschreiben Sie Ihre Messaufgabe.

Regelgeometrie mit engsten Toleranzen? Offeriert wird aufwandsbasiert und nachvollziehbar.
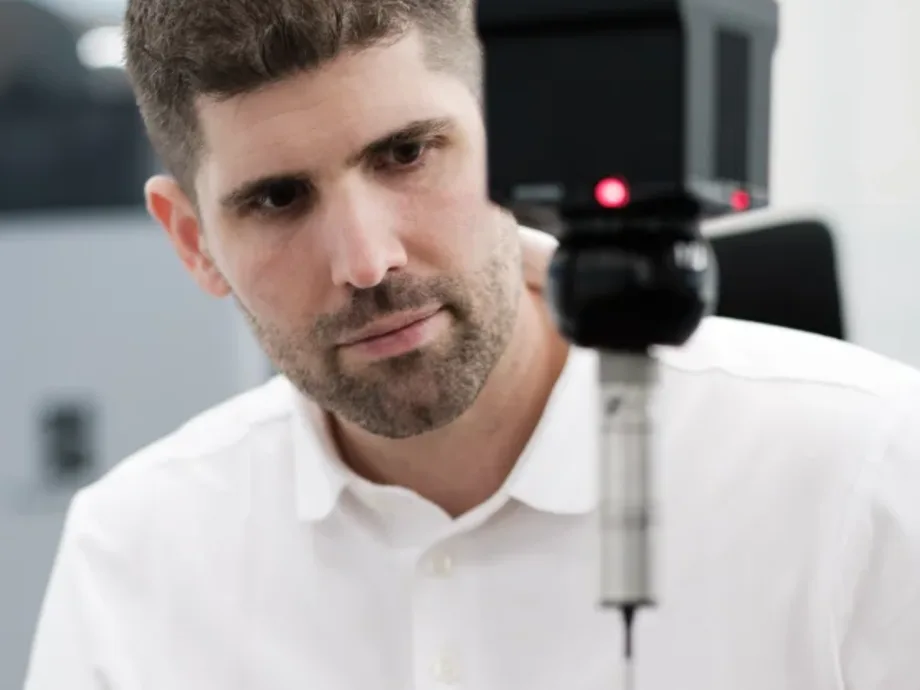
Christian Schärer im Messraum
Christian Schärer
Inhaber und Geschäftsleiter · Normenausschuss Swissmem NK1
Lieber zuerst reden?
30 Minuten Fachgespräch zu Ihrer Zeichnung oder Messaufgabe. Kostenlos.
Termin auswählen →