Zum Inhalt springen
CSL Industrielle Messtechnik
DE|EN
+41 55 511 50 85 Projekt anfragen →
Referenzen
Fünf Fälle aus der Praxis

Jeder Fall im gleichen Raster: Ausgangslage, Risiko, Verfahren und Messstrategie, Ergebnis. Wo Kunden genannt sind, geschieht das mit deren Einverständnis, die übrigen Fälle sind anonymisiert.

Zum Inhalt springen
DE|EN
+41 55 511 50 85 Projekt anfragen →
Referenzen

Fünf Fälle aus der Praxis

Jeder Fall im gleichen Raster: Ausgangslage, Risiko, Verfahren und Messstrategie, Ergebnis. Wo Kunden genannt sind, geschieht das mit deren Einverständnis, die übrigen Fälle sind anonymisiert.

Logo WYMED AG
MedizintechnikMessprogrammeMitutoyo MCOSMOS
Referenz · WYMED AG, Embrach

Zusätzliche Kapazität, ohne die Messtechnik auszulagern

Ausgangslage
WYMED hat eigene Qualitäts- und Messtechnikfachleute. Bei parallel laufenden Projekten und kurzen Lieferterminen fehlen zeitweise Kapazität für Messprogramme in Mitutoyo MCOSMOS.
Risiko
Ein externer Partner, der erst eingearbeitet werden muss, bringt bei knappen Terminen nichts. Nicht plausible Messergebnisse blockieren die Freigabe, bis die Ursache gefunden ist.
Verfahren und Messstrategie
CSL arbeitet direkt mit dem Team von WYMED auf dessen Maschine und Software: neue Programme erstellen, bestehende anpassen und spiegeln, Tasterstellungen und Messstrategien abstimmen, Unterschiede zwischen Messsystemen analysieren, Programme einfahren.
Ergebnis und Nutzen
Die Messtechnik bleibt im Haus, Projektspitzen werden abgefedert. Nach dem ersten Projekt zog WYMED CSL für weitere Programmier- und Analyseaufgaben bei.
Ganzen Fall lesen →
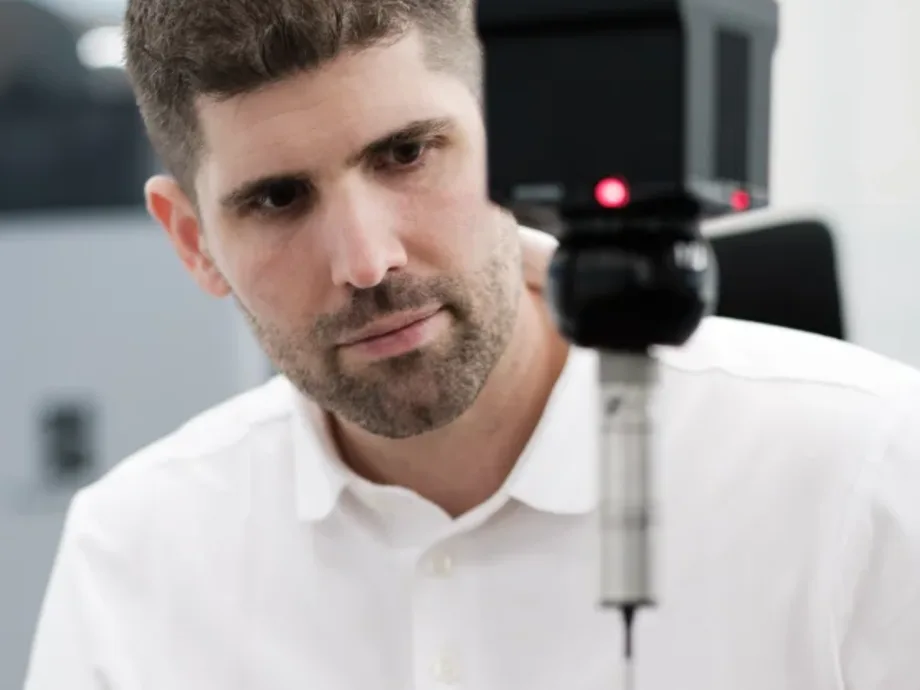
Messprogramm in Mitutoyo MCOSMOS auf dem Bildschirm, Symbolbild aus dem CSL-Prüflabor
ProduktionISO-GPSZeiss Calypso
Referenz · Festo Gewindetriebe AG

Erst die Zeichnung, dann die Skalierung

Ausgangslage
Ein bewährtes Produkt, die Qualität war nie strittig. Doch der Messbericht meldete regelmässig Abweichungen, weil die historisch gewachsene Zeichnung die Funktion nicht vollständig beschrieb.
Risiko
Vor der massiven Erhöhung der Stückzahl hätte jede Scheinabweichung eine interne Prüfschleife ausgelöst, Los für Los.
Verfahren und Messstrategie
CSL machte das Funktionswissen der Mitarbeitenden explizit, überführte es in normkonforme ISO-GPS-Zeichnungen und schrieb darauf neue Messprogramme in Zeiss Calypso.
Ergebnis und Nutzen
Die Bewertung ist über alle Lose dieselbe: Eine Abweichung im Bericht ist heute ein belastbares Signal, die interne Reklamationsschleife entfällt.
Ganzen Fall lesen →
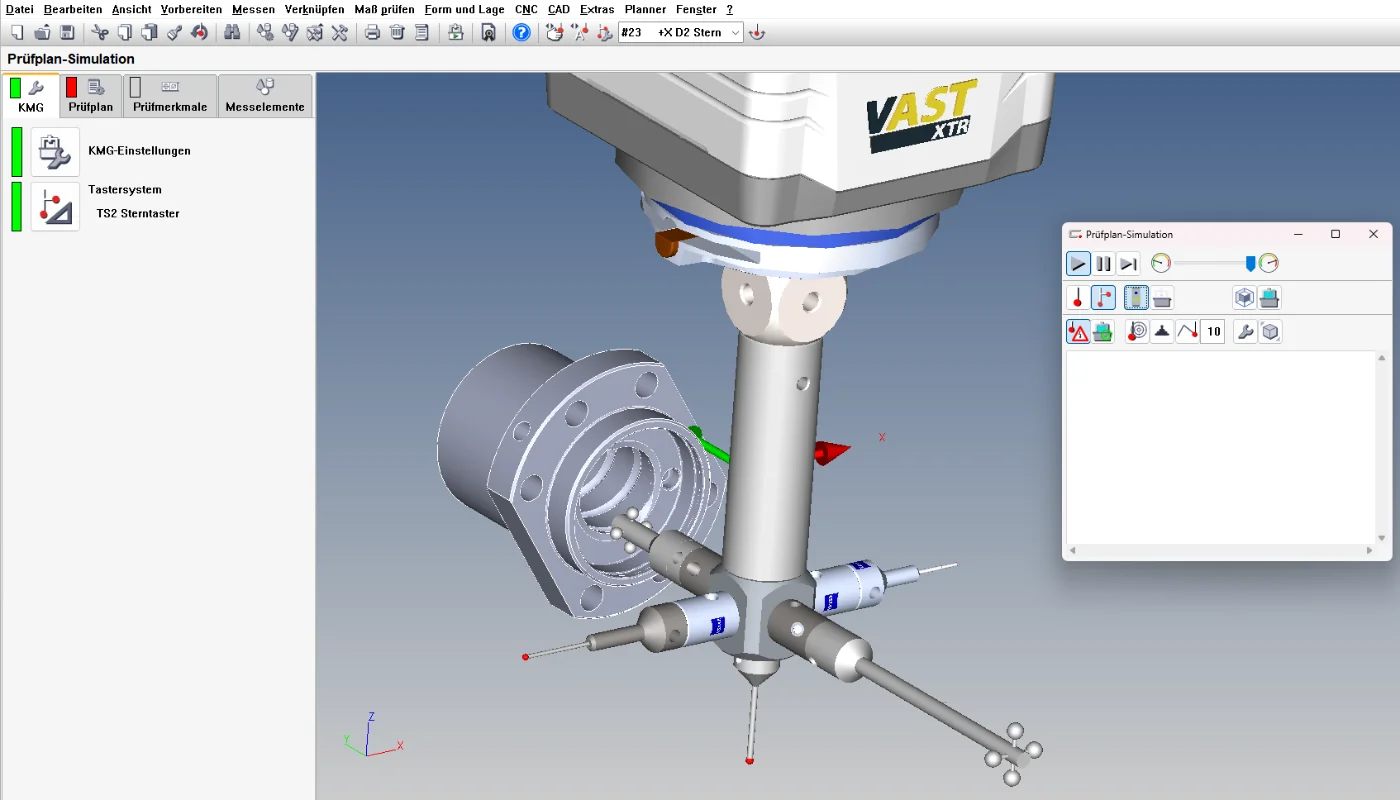
Messprogramm in Zeiss Calypso auf dem Bildschirm im CSL-Prüflabor
ProduktionVerteidigungTaktil
Referenz · Carbomill AG, Seon

Rot gemessen, einwandfrei verbaut

Ausgangslage
Ein Halter für die Verteidigungsindustrie, taktil gemessen: nicht konform zur Zeichnung. Der Verbauversuch beim Endkunden verlief jedoch einwandfrei.
Risiko
Nacharbeit, Preisdiskussion und Lieferverzug für Teile, die funktional in Ordnung sind.
Verfahren und Messstrategie
Auftragsmessung als verlängerte Werkbank, Ursachenanalyse in der Spezifikation: Die enge Toleranz galt der ganzen Fläche, funktional wichtig ist rund ein Fünftel. CSL klärte die Einschränkung direkt mit dem Endkunden und lieferte den ISO-GPS-Zeichnungsvorschlag.
Ergebnis und Nutzen
Alle Bauteile konform dokumentiert, mit Messanweisung für das kritische Merkmal. Carbomill fertigt unverändert, die Lose prüft CSL heute stichprobenartig.
Ganzen Fall lesen →
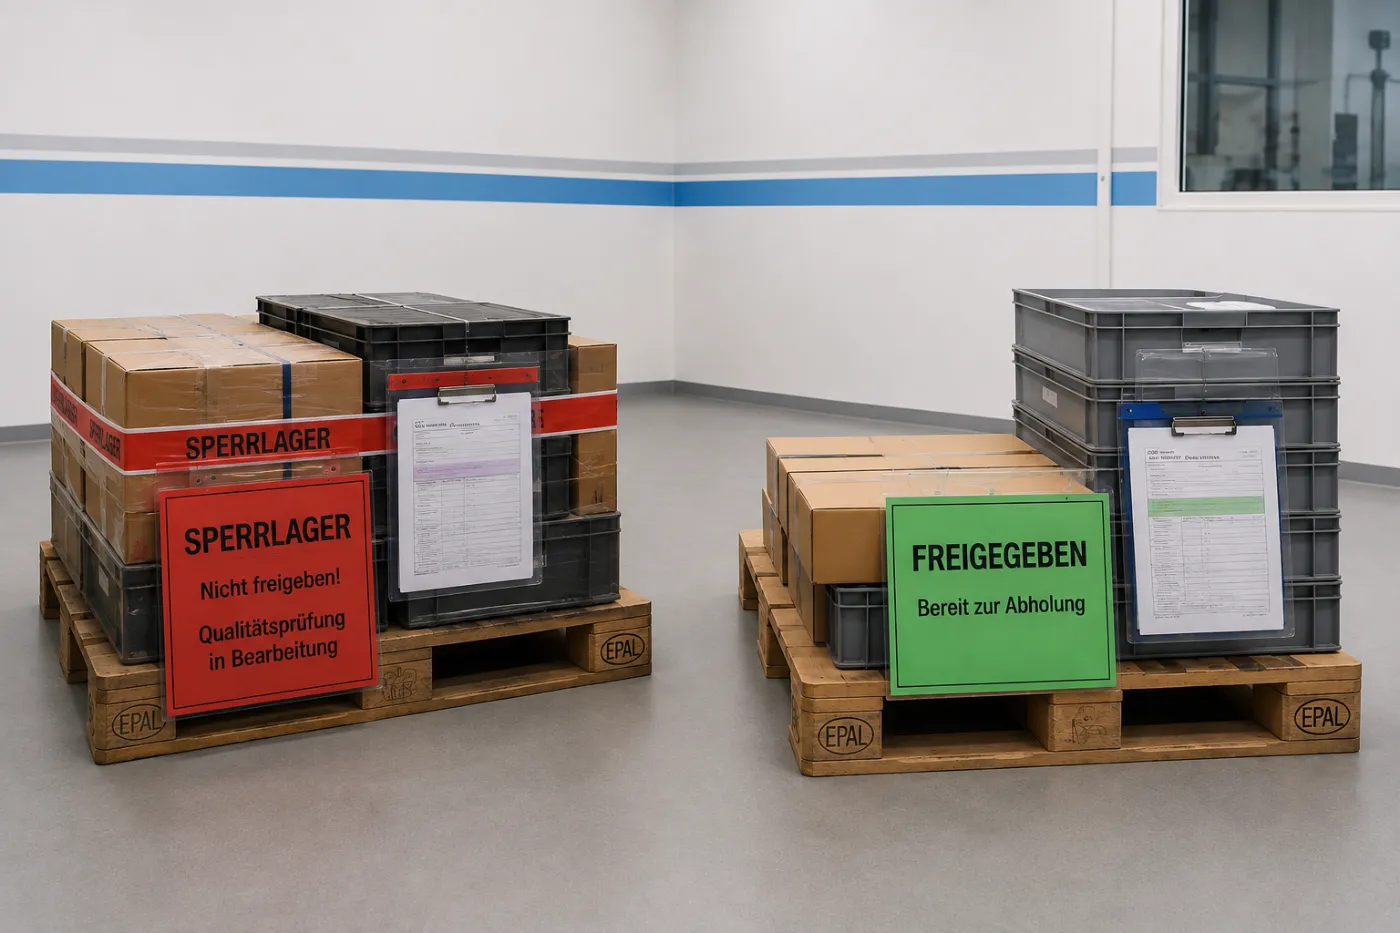
Palettiertes Lieferlos im Sperrlager: gesperrt, Qualitätsprüfung in Bearbeitung
LuftfahrtProjektleitungHexagon PC-DMIS
Referenz · Kunde aus der Luftfahrt

110 Messprogramme in 450 Arbeitsstunden

Ausgangslage
Ein Kunde aus der Luftfahrt benötigte 110 neue Messprogramme in Hexagon PC-DMIS, deutlich mehr als die eigenen Fachleute neben dem Tagesgeschäft erstellen konnten.
Risiko
Bei diesem Volumen wird jede Nachbesserung teuer. Programmfehler zeigen sich erst beim Einfahren und kosten Maschinenzeit.
Verfahren und Messstrategie
Offline programmiert im 4-Augen-Prinzip, mit CAD++ und strukturierten Unterprogrammen, damit Änderungen an nur einer Stelle wirken. Rund vier Stunden pro Programm.
Ergebnis und Nutzen
450 Arbeitsstunden für 110 Programme. Alle konnten vom Kunden ohne Probleme eingefahren werden.
Ganzen Fall lesen →
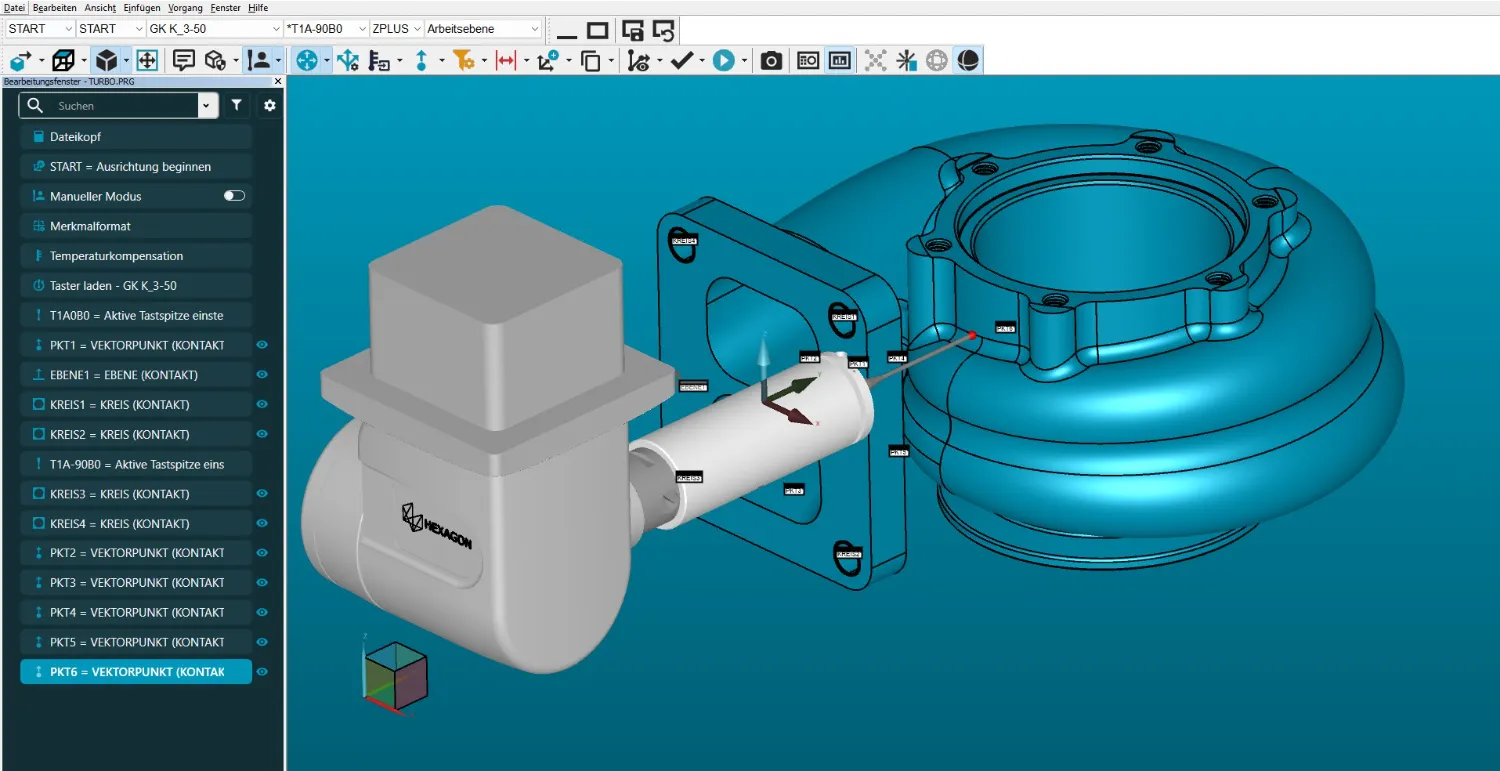
Messprogramm in Hexagon PC-DMIS mit CAD-Modell
QualitätssicherungMSAPrüfprozesseignung
Praxisfall · anonymisiert

Mehrere Messprogramme bestanden die MSA nicht

Ausgangslage
Mehrere Messprogramme fielen in der Messsystemanalyse durch. Die Kennzahl zeigte nur, dass etwas nicht stimmt, nicht warum.
Risiko
Investitionen auf Verdacht: neue Taster oder gar eine neue Maschine, ohne die tatsächliche Ursache zu kennen.
Verfahren und Messstrategie
CSL trennte Bauteil- und Messprozesseinfluss und bezog die Spezifikation ein. Gefunden: instabile Taster, falsche Bezüge, eine nicht ausreichend kalibrierte Maschine, eine ungeeignete Messstrategie, und Zeichnungsanforderungen, die von der Funktion abwichen.
Ergebnis und Nutzen
Programme, Strategie, Maschine und Umgebung angepasst, die Zeichnung gemeinsam korrigiert. Danach bestand der Prüfprozess die MSA.
Mehr zur Prüfprozesseignung →
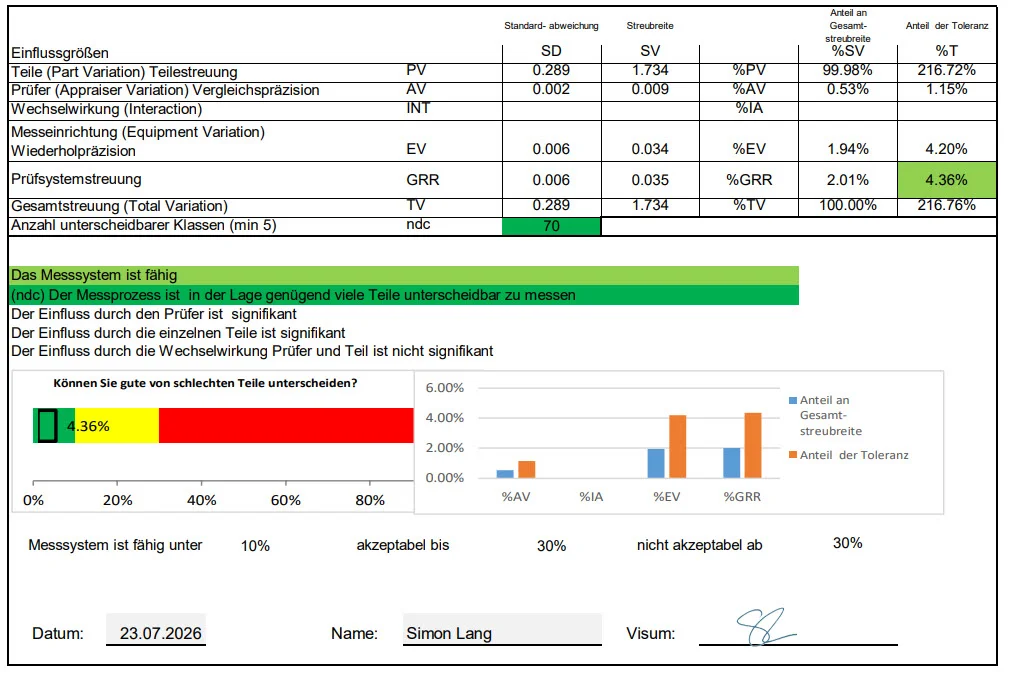
MSA Verfahren 2 aus dem CSL-Prüflabor: %GRR 4.36 Prozent der Toleranz
Weitere Fälle folgen laufend, je Dienstleistung mindestens einer. Aktuelle Projekte und Fachbeiträge finden Sie im Bereich Wissen.

Ähnliche Ausgangslage? Beschreiben Sie Ihre Messaufgabe.

Zeichnung oder CAD anhängen genügt, Ausschnitte reichen. Sie erhalten in der Regel innert eines Arbeitstags eine persönliche Antwort.

Christian Schärer im Messraum
Christian Schärer
Inhaber und Geschäftsleiter · Normenausschuss Swissmem NK1
Lieber zuerst reden?
30 Minuten Fachgespräch zu Ihrer Zeichnung oder Messaufgabe. Kostenlos.
Termin auswählen →