Zum Inhalt springen
CSL Industrielle Messtechnik
DE|EN
+41 55 511 50 85 Projekt anfragen →
Wissen · News
Gastreferat an der FHNW 2026: Jede Messung endet mit einem Entscheid
Christian Schärer
Christian Schärer
26. Oktober 2026 · 3 Min. Lesezeit
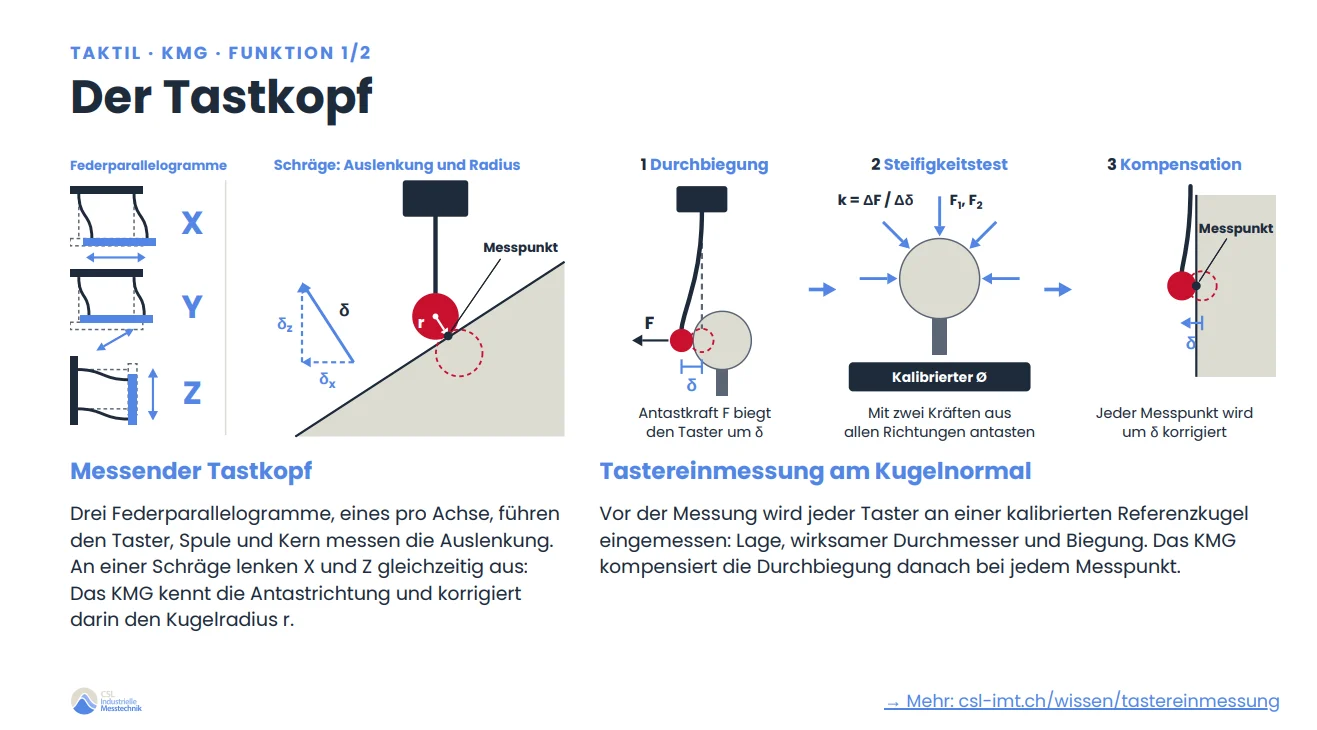
Folie aus dem Gastreferat: Der Tastkopf, Federparallelogramme, Auslenkung an der Schräge und Tastereinmessung am Kugelnormal
Folie aus dem Referat: der messende Tastkopf und die Tastereinmessung am Kugelnormal.

Am 13. Oktober 2026 war ich zum zweiten Mal Gastreferent an der Fachhochschule Nordwestschweiz FHNW in Windisch, diesmal für Studierende im Maschinenbau. Thema: industrielle Messtechnik. Das Interesse war gross, und wir sind zwei bis drei Stunden tief in ISO-GPS eingetaucht.

Die Studierenden brachten reale Spezifikationsprobleme aus ihren Unternehmen mit. Wir haben sie gemeinsam andiskutiert und gelöst. Der Weg war jedes Mal derselbe: zuerst die Funktion des Bauteils klären, dann die Spezifikation so schreiben, dass sie genau diese Funktion absichert.

Die Kette hinter jedem Messverfahren

Mein wichtigster Punkt war die Kette hinter jedem Gerät. Messen ist kein Selbstzweck. Jedes Verfahren ist nur so gut wie die Frage, die es beantworten soll, und am Ende zählt ein Entscheid: konform oder nicht konform.

Funktion Spezifikation Messstrategie Prüfung Entscheid

Wo diese Kette gebraucht wird, zeigen vier Fragen aus dem Alltag:

Entwicklung
«Was bewirkt die Abweichung?»
Aus der messbaren Gestaltabweichung und ihrer Wirkung entstehen Toleranzen und Grenzmuster.
Produktion und Montage
«Läuft der Prozess? Passt das?»
Messwerte zeigen, wo nachgestellt werden muss, und stoppen fehlerhafte Lose vor der Montage.
Lieferant und Wareneingang
«Wer hat recht?»
Beide Seiten brauchen eine nachvollziehbare Grundlage für den Entscheid, zum Beispiel im Quality Gate.
Sicherheitskritisch
«Ist es sicher?»
Luftfahrt und aktive Implantate: je nach Teileklasse wird jedes Teil vermessen, kritische Merkmale (CTQ) am strengsten.

Erst vollständig beweisen, dann reduziert prüfen

Ein Beispiel aus dem Referat: die Position einer Bohrung. In der Funktionsprüfung am Erstmuster tasten wir den Zylinder auf drei Höhen an und bewerten die Achse über die ganze Länge. Ist damit bewiesen, dass die Bohrung rechtwinklig liegt, genügt in der laufenden Serie eine Höhe. Das spart Messzeit und Kosten, und es ist zulässig, weil der Beweis vorher erbracht wurde.

Live im Raum: der HYPERSCAN

Als Praxisteil stand der HYPERSCAN von Hexagon Manufacturing Intelligence im Raum. Er wurde rege getestet. Am Schluss musste sogar eine Krücke als Messobjekt hinhalten, und die STL-Daten aus dem Scan nutzten die Studierenden gleich für ein Reverse Engineering.

Was der HYPERSCAN anders macht
→Keine Referenzmarken aufkleben: ein optischer Tracker kennt jederzeit die Lage des Scanners.
→Bauteil oder Bediener dürfen sich bewegen.
→Die Messung startet sofort.
Zertifiziert nach VDI/VDE 2634-3, validiert durch ein nach ISO/IEC 17025 akkreditiertes Labor (Quelle: Hexagon, Februar 2026). Wie wir Laserscanner im Prüflabor einsetzen, steht auf der Seite 3D-Scan.

Folien zum Download

PDF
Gastreferat zum Thema Industrielle Messtechnik, Kompaktfassung
24 Seiten · 4.3 MB · FHNW Windisch, 13.10.2026
Herunterladen →

Die Kompaktfassung enthält eine Auswahl der Folien. Nicht enthalten sind unter anderem die Kapitel zu CSL, zur erreichbaren Messunsicherheit, zu Bauarten und Tastern am KMG, zur Konturmessung, zum Videomesssystem und zur Computertomographie. Fragen zu den fehlenden Kapiteln beantworte ich gerne per E-Mail.

Danke an die FHNW für die Einladung und an die Studierenden fürs engagierte Mitmachen. Das erste Gastreferat im Oktober 2025 vor Studierenden der Produktentwicklung ist im Beitrag Gastreferat an der FHNW: Messtechnik im Studiengang Produktentwicklung beschrieben.

Zum Inhalt springen
DE|EN
+41 55 511 50 85 Projekt anfragen →
Wissen · News

Gastreferat an der FHNW 2026: Jede Messung endet mit einem Entscheid

Christian Schärer
Christian Schärer
26. Oktober 2026 · 3 Min. Lesezeit
Folie aus dem Gastreferat: Der Tastkopf, Federparallelogramme, Auslenkung an der Schräge und Tastereinmessung am Kugelnormal
Folie aus dem Referat: der messende Tastkopf und die Tastereinmessung am Kugelnormal.

Am 13. Oktober 2026 war ich zum zweiten Mal Gastreferent an der Fachhochschule Nordwestschweiz FHNW in Windisch, diesmal für Studierende im Maschinenbau. Thema: industrielle Messtechnik. Das Interesse war gross, und wir sind zwei bis drei Stunden tief in ISO-GPS eingetaucht.

Die Studierenden brachten reale Spezifikationsprobleme aus ihren Unternehmen mit. Wir haben sie gemeinsam andiskutiert und gelöst. Der Weg war jedes Mal derselbe: zuerst die Funktion des Bauteils klären, dann die Spezifikation so schreiben, dass sie genau diese Funktion absichert.

Die Kette hinter jedem Messverfahren

Mein wichtigster Punkt war die Kette hinter jedem Gerät. Messen ist kein Selbstzweck. Jedes Verfahren ist nur so gut wie die Frage, die es beantworten soll, und am Ende zählt ein Entscheid: konform oder nicht konform.

Funktion Spezifikation Messstrategie Prüfung Entscheid

Wo diese Kette gebraucht wird, zeigen vier Fragen aus dem Alltag:

Entwicklung
«Was bewirkt die Abweichung?»
Aus der messbaren Gestaltabweichung und ihrer Wirkung entstehen Toleranzen und Grenzmuster.
Produktion und Montage
«Läuft der Prozess? Passt das?»
Messwerte zeigen, wo nachgestellt werden muss, und stoppen fehlerhafte Lose vor der Montage.
Lieferant und Wareneingang
«Wer hat recht?»
Beide Seiten brauchen eine nachvollziehbare Grundlage für den Entscheid, zum Beispiel im Quality Gate.
Sicherheitskritisch
«Ist es sicher?»
Luftfahrt und aktive Implantate: je nach Teileklasse wird jedes Teil vermessen, kritische Merkmale (CTQ) am strengsten.

Erst vollständig beweisen, dann reduziert prüfen

Ein Beispiel aus dem Referat: die Position einer Bohrung. In der Funktionsprüfung am Erstmuster tasten wir den Zylinder auf drei Höhen an und bewerten die Achse über die ganze Länge. Ist damit bewiesen, dass die Bohrung rechtwinklig liegt, genügt in der laufenden Serie eine Höhe. Das spart Messzeit und Kosten, und es ist zulässig, weil der Beweis vorher erbracht wurde.

Live im Raum: der HYPERSCAN

Als Praxisteil stand der HYPERSCAN von Hexagon Manufacturing Intelligence im Raum. Er wurde rege getestet. Am Schluss musste sogar eine Krücke als Messobjekt hinhalten, und die STL-Daten aus dem Scan nutzten die Studierenden gleich für ein Reverse Engineering.

Was der HYPERSCAN anders macht
→Keine Referenzmarken aufkleben: ein optischer Tracker kennt jederzeit die Lage des Scanners.
→Bauteil oder Bediener dürfen sich bewegen.
→Die Messung startet sofort.
Zertifiziert nach VDI/VDE 2634-3, validiert durch ein nach ISO/IEC 17025 akkreditiertes Labor (Quelle: Hexagon, Februar 2026). Wie wir Laserscanner im Prüflabor einsetzen, steht auf der Seite 3D-Scan.

Folien zum Download

PDF
Gastreferat zum Thema Industrielle Messtechnik, Kompaktfassung
24 Seiten · 4.3 MB · FHNW Windisch, 13.10.2026
Herunterladen →

Die Kompaktfassung enthält eine Auswahl der Folien. Nicht enthalten sind unter anderem die Kapitel zu CSL, zur erreichbaren Messunsicherheit, zu Bauarten und Tastern am KMG, zur Konturmessung, zum Videomesssystem und zur Computertomographie. Fragen zu den fehlenden Kapiteln beantworte ich gerne per E-Mail.

Danke an die FHNW für die Einladung und an die Studierenden fürs engagierte Mitmachen. Das erste Gastreferat im Oktober 2025 vor Studierenden der Produktentwicklung ist im Beitrag Gastreferat an der FHNW: Messtechnik im Studiengang Produktentwicklung beschrieben.

Weiterlesen
News Gastreferat an der FHNW: Messtechnik im Studiengang Produktentwicklung Beitrag lesen → Qualitätssicherung Prüfbericht ist nicht gleich Prüfbericht: die Varianten im Überblick Beitrag lesen →