2024/2025 haben wir erstmals am Ringvergleich Koordinatenmesstechnik der Hochschule Ost teilgenommen. Gemessen wurde bewusst ein reales Werkstück mit realen Form- und Lageabweichungen. Seit Dezember 2025 liegt der Abschlussbericht vor.
Das Teilnehmerfeld war breit: 14 Labore aus der Schweiz, Österreich, Polen und Portugal, vom Eidgenössischen Institut für Metrologie METAS über Fachhochschulen bis zu akkreditierten Prüf- und Industrielaboren. Geprüft wurden 18 geometrische Merkmale an einem Werkstück aus nichtrostendem Stahl: Grössenmasse, Position, Rundheit, Neigung, Ebenheit und Flächenprofil.
Das Messobjekt
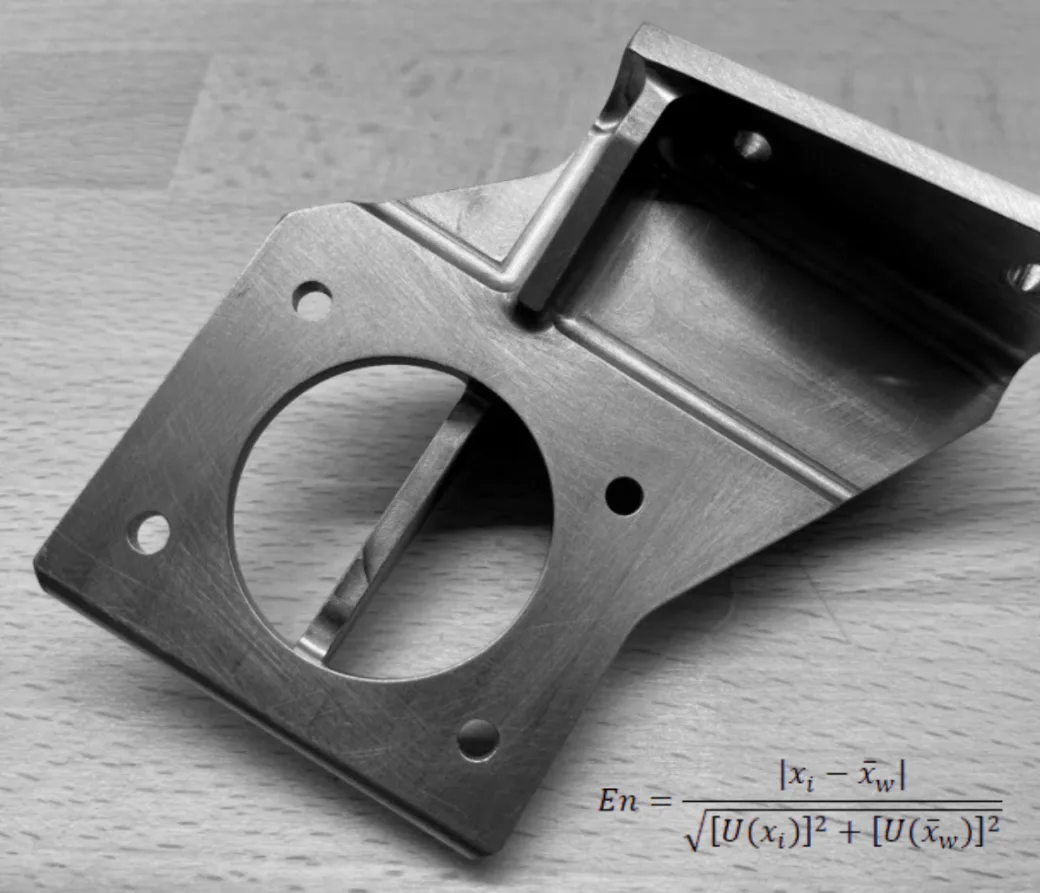
Ein Halter aus X5CrNi18-10 (1.4301), 0.48 kg, mit vier kleinen Bohrungen, einer grossen Passbohrung Ø42.5 H7 und einer geneigten Fläche. Das Werkstück stammt bewusst aus der Praxis und bringt reale Form- und Lageabweichungen mit, keine idealgeometrische Kalibrierprobe. Den Teilnehmenden standen die technische Zeichnung und das 3D-CAD-Modell zur Verfügung; die normgerechte Umsetzung der Spezifikation war ausdrücklich Teil der Aufgabe.
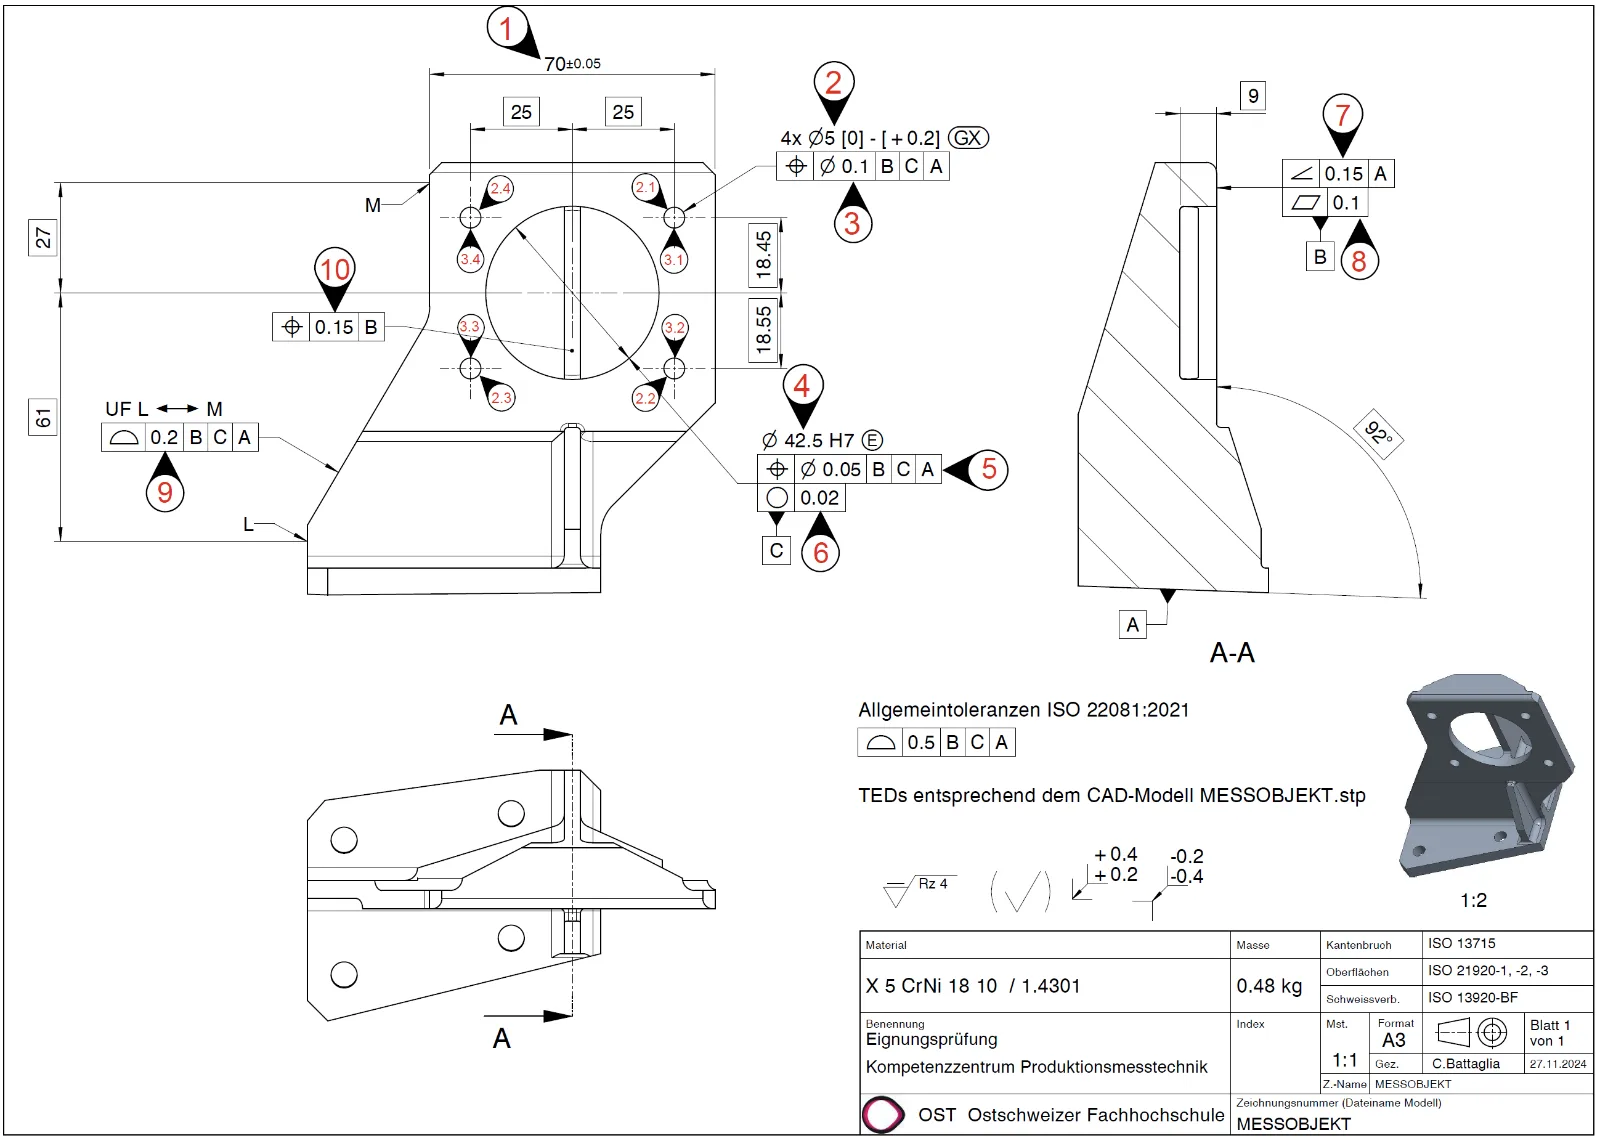
Die Prüfmerkmale im Überblick
Die zehn Merkmale (mit Teilmerkmalen 18 Auswertungen) decken die typischen Stolperstellen der Koordinatenmesstechnik ab, jedes verlangt eine andere normgerechte Auswertung nach ISO-GPS:
 Grössenmass 70 ± 0.05, Zweipunktgrössenmass: grösster Wert nach LP SX, kleinster nach LP SN (Merkmale 1.1/1.2)
 4× Bohrung Ø5, Grössenmass je Bohrung nach GX, dem grössten einbeschriebenen Geometrieelement (Merkmale 2.1–2.4)
 Position der vier Bohrungsachsen, Ø0.1, je Bohrung unabhängig, im Bezugssystem B|C|A (Merkmale 3.1–3.4)
 Passbohrung Ø42.5 H7 mit Hüllbedingung, obere Grenze nach LP SX, untere nach GN (Merkmale 4.1/4.2)Position der Passbohrung, Ø0.05, Mittellinie im Bezugssystem B|C|A
 Rundheit 0.02, RONt mit Minimalzonen-Kreis (MZCI), ausgewertet in Ebenen rechtwinklig zur Zylinderachse (LSCY)
 Neigung 0.15 zu Bezug A, extrahierte Fläche nach FLTt (MZPL) unter der Nennneigung von 92°
 Ebenheit 0.1, Messpunkte nach FLTt mit Minimalzonen-Ebenen (MZPL)
 Flächenprofil 0.2, alle Geometrieelemente zwischen L und M als vereinigtes Element (UF) im Bezugssystem B|C|APosition 0.15 zu Einzelbezug B, gesucht ist der Messpunkt mit der grössten Abweichung zur Nennposition
Ablauf und Auswertung
Die Messungen liefen von Dezember 2024 bis Oktober 2025. Jedem Labor stand ein Zeitfenster von zwei Wochen zur Verfügung, danach ging das Werkstück an den nächsten Teilnehmenden.
Beim Ringvergleich wird dieselbe Probe nacheinander von Prüflabor zu Prüflabor gesendet. Jedes Labor misst das Werkstück vollständig unabhängig, mit eigener Messstrategie, eigener Technologie und eigener Auswertung.
Die Messergebnisse werden inklusive Messunsicherheit abgegeben, ohne Kenntnis eines Referenz- oder Zielwerts.
Erst im Anschluss erfolgt die zentrale statistische Auswertung durch die OST. Der Referenzwert wird aus den Ergebnissen der Teilnehmenden gebildet, wobei die angegebene Messunsicherheit direkt in die Gewichtung einfliesst; ein statistischer Homogenitätstest (Birge-Test) entscheidet, welche Resultate beitragen. Bewertet wird mit dem En-Wert: Werte bis 1 gelten als ausreichende Übereinstimmung mit dem Referenzwert.
Was der Vergleich lehrt
Gerade bei realen Abweichungen zeigt sich, wie entscheidend Erfahrung in der Messstrategie ist. Eine sinnvoll gewählte und gezielt platzierte Punktemenge kann die nominelle Präzision einer Messanlage schlagen.
Ebenso wesentlich ist der bewusste Einsatz normkonformer Filter. Filter sind integraler Bestandteil der normgerechten Bewertung.
Am Ende entscheidet das fundierte Normverständnis. Viele ISO-GPS-Spezifikationen sind extremwertabhängig. Wer diese Logik nicht sauber umsetzt, misst zwar reproduzierbar, bewertet aber nicht zwingend normkonform.
Der Abschlussbericht belegt das mit konkreten Zahlen. Bei der Rundheit reichte die eingesetzte Punktemenge je nach Labor von 100 bis 19'500 Messpunkten. Einzelpunkt-Antastung und Scanning kamen nebeneinander zum Einsatz, die nominellen Tasterdurchmesser reichten von 1 bis 5 mm. Zwei Merkmale verlangten nach Norm je zwei Werte (Zweipunktgrössenmass LP SX/SN und Hüllbedingung E); rund die Hälfte der Labore lieferte nur einen. Und zur Filterung fehlte bei vielen Merkmalen jede Angabe im Kalibrierzertifikat. Die Einzelresultate erscheinen im Bericht anonymisiert, unsere eingeschlossen.
Der Ringvergleich soll fortgesetzt werden. Für kommende Runden wünschen sich Teilnehmende ergänzend kalibrierte Normale mit kleineren Formabweichungen sowie Aufgabenstellungen aus der Computertomographie.
Genau solche Ringvergleiche und der fachliche Austausch unter Experten sichern die Qualität von Verifikationen in der Schweiz nachhaltig. Für akkreditierte Labore dient die Teilnahme zugleich als Nachweis zur Sicherstellung der Qualität der Ergebnisse nach ISO/IEC 17025. So können wir als Partner der Schweizer Wirtschaft auch in Zukunft dazu beitragen, Hightech in der Schweiz herzustellen und Werkstücke normkonform, belastbar und nachvollziehbar zu bewerten.
Ein grosses Dankeschön an die OST – Ostschweizer Fachhochschule, insbesondere an Dominik Jaeger, Christoph Battaglia und Michael Marxer, für die professionelle Organisation und den fachlich wertvollen Austausch.
Qualität entsteht durch Austausch. Ich freue mich auf den fachlichen Dialog.