Zum Inhalt springen
CSL Industrielle Messtechnik
DE|EN
+41 55 511 50 85 Projekt anfragen →
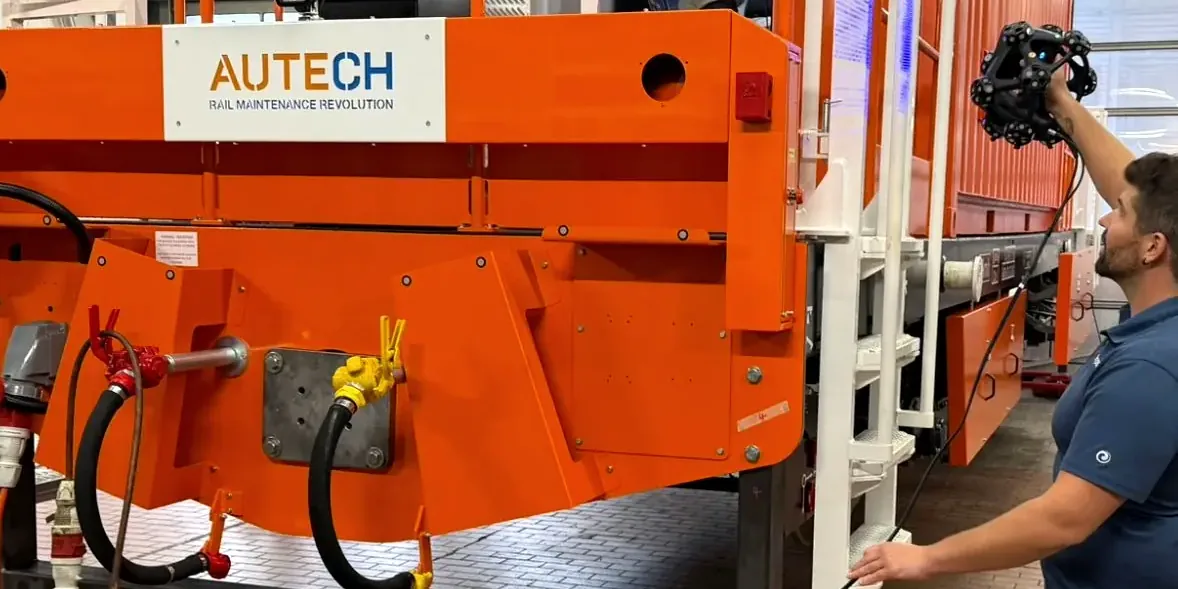
CSL-Messtechniker scannt ein Schienenfahrzeug der Autech AG mit dem Hexagon HYPERSCAN Super
Messverfahren
3D-Laserscan grosser Bauteile

Hexagon HYPERSCAN Super: Bauteile bis 12 m ohne Messmarken erfassen, in einem Koordinatensystem. Für den Soll-Ist-Vergleich gegen Ihr CAD-Modell und als Grundlage für Reverse Engineering.

Zum Inhalt springen
DE|EN
+41 55 511 50 85 Projekt anfragen →
CSL-Messtechniker scannt ein Schienenfahrzeug der Autech AG mit dem Hexagon HYPERSCAN Super
Messverfahren

3D-Laserscan grosser Bauteile

Hexagon HYPERSCAN Super: Bauteile bis 12 m ohne Messmarken erfassen, in einem Koordinatensystem. Für den Soll-Ist-Vergleich gegen Ihr CAD-Modell und als Grundlage für Reverse Engineering.

Messaufgabe beschreiben

Wofür wir gross scannen

Wenn das Bauteil nicht auf den Messtisch passt, kommt der Scanner zum Bauteil.

Grosse Bauteile, Formen und Werkzeuge vollflächig mit dem CAD-Modell vergleichen
Schweissbaugruppen, Rahmen und Gehäuse auf Verzug und Lage prüfen
Bauteile ohne CAD-Modell digitalisieren, als Grundlage für Reverse Engineering
Bohrungen und Kanten direkt aus dem Scan auswerten
Leistungsdaten

Hexagon HYPERSCAN Super bei CSL

Sensor
Hexagon HYPERSCAN Super: Laserscanner mit optischem Tracker, von Hand geführt, ohne Messmarken auf dem Bauteil
Bauteilgrösse
0.1 bis 12 m; grössere Bauteile mit Umstellen des Trackers, weiterhin in einem Koordinatensystem
Volumengenauigkeit
nach VDI/VDE 2634-3, je nach Abstand zum Tracker: 0.05 mm bis 4.2 m · 0.075 mm bis 5.5 m · 0.09 mm bis 6.3 m · 0.14 mm bis 7 m; Kalibrierung in einem ISO/IEC-17025-akkreditierten Labor
Scanner
Auflösung bis 0.02 mm · bis 8.3 Millionen Punkte pro Sekunde · Scanfeld bis 610 × 640 mm · Bohrungen bis 0.03 mm, Kanten bis 0.05 mm
Auswertung
Zeiss Inspect: Soll-Ist-Vergleich gegen Ihr CAD-Modell
Messunsicherheit
Werte oben sind Herstellerangaben Hexagon; die Messunsicherheit am konkreten Prüfmerkmal klären wir vor dem Auftrag
Laserscan einer grossen Baugruppe, der optische Tracker des HYPERSCAN Super steht im Vordergrund

Der Scanner: Modi und Funktionen

Je nach Fläche, Detail und Zugänglichkeit wechseln wir den Scan-Modus, ohne das Bauteil neu einzurichten. Alle Daten landen im selben Koordinatensystem.

Schemabild des Laserscanners HYPERSCAN Super Der handgeführte Scanner projiziert sich kreuzende blaue Laserlinien auf das Bauteil. Kameras erfassen die Linien, Marker am Gehäuse werden vom optischen Tracker verfolgt. Kanten und Bohrungen wertet der Scanner direkt aus. Marker für den optischen Tracker Kameras erfassen die Laserlinien Laserlinien 81 Linien, bis 8.3 Mio. Punkte/s Bohrung bis 0.03 mm Kante bis 0.05 mm Arbeitsabstand200–450 mm, bis 750 mm
Standard
81 sich kreuzende blaue Laserlinien erfassen grosse Flächen schnell, bis 8.3 Millionen Punkte pro Sekunde.
Einzellinie
Eine einzelne Laserlinie erreicht tiefe Taschen, Nuten und verdeckte Stellen.
Fein
34 Laserlinien bei 150 bis 250 mm Arbeitsabstand für kleine Details mit hoher Auflösung.
Kantenerkennung
Kanten und Konturen direkt aus dem Scan, bis 0.05 mm.
Bohrungen
Der Modus Hole Flash Capture erfasst Bohrungen, bis 0.03 mm.
Grosser Arbeitsabstand
200 bis 450 mm im Standard, im Modus Long Range bis 750 mm für schwer erreichbare Bereiche.

Schemadarstellung. Werte: Herstellerangaben Hexagon.

Messvolumen des Trackers

Je weiter das Bauteil vom Tracker entfernt ist, desto grösser das erfasste Feld. Die Genauigkeit nimmt mit dem Abstand ab; für enge Toleranzen stellen wir den Tracker näher und messen in mehreren Stellungen.

Messvolumen des Hexagon HYPERSCAN SuperDas Messvolumen weitet sich mit dem Abstand zum Tracker: 1500 × 1000 mm bei 1.5 m, 4000 × 4000 mm bei 4.2 m, 4900 × 5200 mm bei 5.5 m, 5500 × 6000 mm bei 6.3 m und 6000 × 6600 mm bei 7 m. Die Volumengenauigkeit beträgt 0.05 mm bis 4.2 m, 0.075 mm bis 5.5 m, 0.09 mm bis 6.3 m und 0.14 mm bis 7 m. 1500 1000 4000 4000 4900 5200 5500 6000 6000 6600 0 m 1.5 m 4.2 m 0.05 mm 5.5 m 0.075 mm 6.3 m 0.09 mm 7 m 0.14 mm Abstand zum Tracker Volumengenauigkeit bis zu diesem Abstand Tracker

Messfeld Breite × Höhe in mm. Herstellerangaben Hexagon.

Beispiel: 10 m Bauteil in vier Stellungen

Das Messfeld beginnt 1.5 m vor dem Tracker und reicht bis 7 m. Ein Bauteil, das länger ist, erfassen wir deshalb in mehreren Stellungen des Trackers. Hier genügen vier Stellungen: An den Enden erfasst der Tracker die Stirnseiten, an den Längsseiten steht er rund 7 m entfernt und erfasst die jeweilige Seite bis zur Bauteilmitte. So liegt das Bauteil samt 0.5 m Rand rundum vollständig im Messfeld. Die Messfelder überlappen sich. Verteilte Referenzpunkte am Bauteil, die jeweils aus mehreren Stellungen sichtbar sind, verbinden alle Stellungen zu einem Koordinatensystem. Für das Erfassen der Oberfläche selbst braucht es keine Messmarken.

Beispiel: Bauteil mit 10 m Länge in vier Tracker-Stellungen Draufsicht auf ein fiktives Bauteil von 10 m Länge. Der Tracker steht nacheinander an beiden Enden und an beiden Längsseiten. Die vier Messfelder überlappen sich; Referenzpunkte am Bauteil, die aus mehreren Stellungen sichtbar sind, verbinden die Stellungen zu einem Koordinatensystem. Bauteil10 × 2.4 m 1 2 3 4 10 m 7 m 1Stellung des Trackers Messfeld bis 7 m, Überlappung dunkler mindestens 0.5 m rund um das Bauteil vollständig im Messfeld Referenzpunkt am Bauteil

Draufsicht, massstäblich, fiktives Bauteil. Anzahl und Lage der Stellungen legen wir je Bauteil fest.

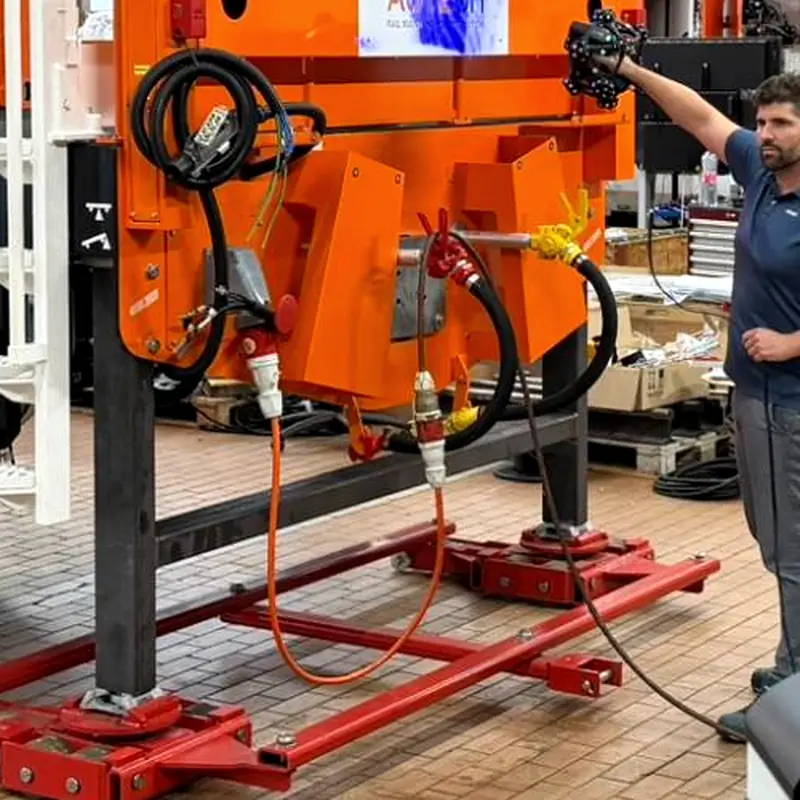
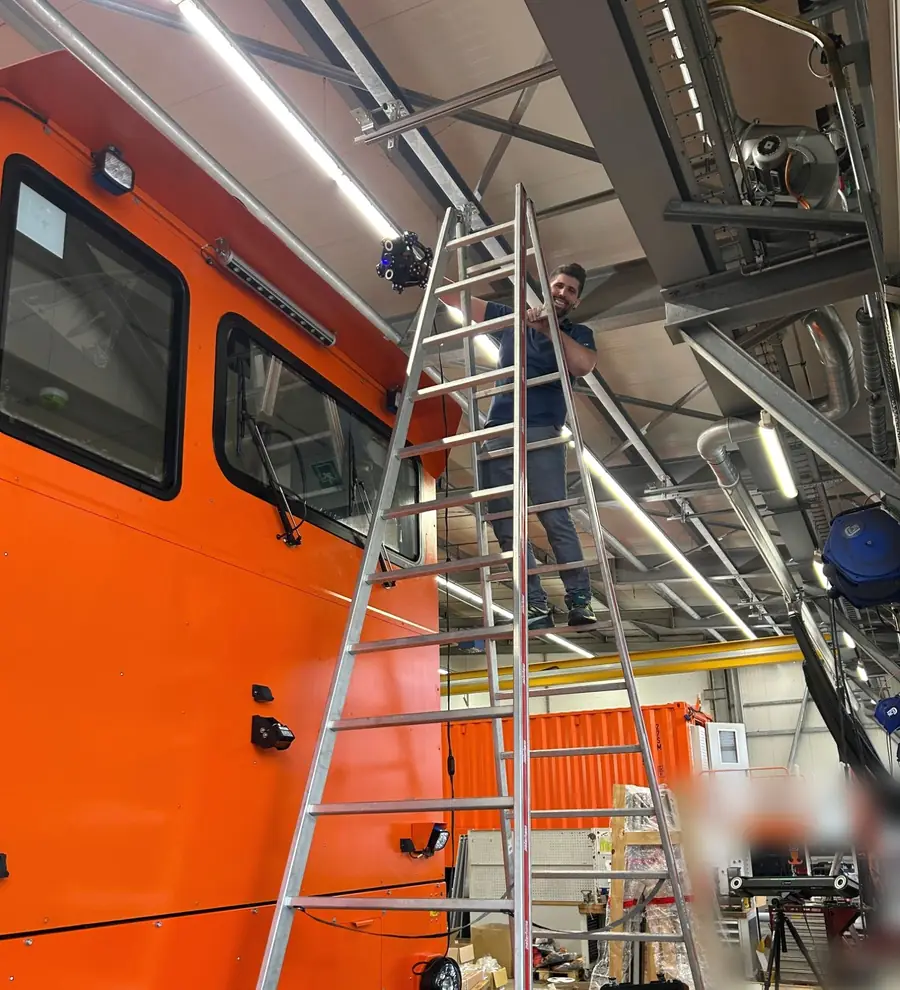
Laserscan an einem grossen Fahrzeugaufbau: Der Messtechniker scannt von der Leiter aus bis unter das Hallendach, der Tracker steht unten rechts auf dem Stativ

Im Einsatz: bis unter das Hallendach

Der Tracker steht am Boden, der Scanner wird von Hand geführt. Auch hoch liegende Flächen eines grossen Aufbaus erfassen wir so im selben Koordinatensystem, ohne den Tracker umzustellen, solange der Scanner im Messvolumen bleibt.

Für Bauteile, die nicht transportiert werden können, kommen wir mit dem System zu Ihnen: Messung vor Ort.
Unsicher, welches Verfahren zu Ihrem Prüfmerkmal passt?
Mitutoyo-Logo
Offizieller Messdienstleister
von Mitutoyo Schweiz
Zertifizierungslogo ISO 9001
ISO 9001:2015 zertifiziert
Zertifiziertes Qualitätsmanagementsystem
Logo der Schweizerischen Normen-Vereinigung SNV
ISO-GPS Normung
Mitarbeit Swissmem NK1 ISO/TC213
Aus der Praxis
Logo Autech AG
Schienenfahrzeuge3D-LaserscanMessung vor Ort
Referenz · Autech AG, Rupperswil

Passt der Zug in den Tunnel?

Die Autech AG in Rupperswil baut grosse Fahrzeuge für den Unterhalt von Bahnstrecken. Zum Abschluss eines Projekts war als Meilenstein nachzuweisen, dass das fertige Fahrzeug die geforderten Störgrössen einhält und durch den Tunnel passt. CSL hat das Fahrzeug dafür in der Halle von Autech mit dem 3D-Laserscanner digitalisiert. Autech verglich die Scandaten anschliessend in ihrem CAD mit den Anforderungen.

Ausgangslage
Das Fahrzeug war fertig gebaut, der Projektabschluss stand bevor. Als letzter Meilenstein fehlte der Nachweis, dass Aufbau und Anbauten innerhalb der zulässigen Störgrössen liegen.
Risiko
Ein Fahrzeug dieser Grösse passt auf keine Messmaschine. Für den Nachweis braucht es trotzdem die vollständige Aussenkontur, auch an den Stellen hoch über dem Hallenboden.
Verfahren und Messstrategie
CSL erfasste das Fahrzeug vor Ort mit dem Hexagon HYPERSCAN Super und dem optischen Tracker, ohne Messmarken am Fahrzeug. Der Handscanner wurde vom Boden und von der Leiter aus bis unter das Hallendach geführt. Die Daten liegen in einem gemeinsamen Koordinatensystem.
Übergabe
CSL lieferte das digitale Abbild des realen Fahrzeugs. Den Vergleich mit den Anforderungen machte Autech selbst, in ihrem eigenen CAD.
Schlussnotiz

Für den Nachweis zum Projektabschluss zählt das gebaute Fahrzeug. Der Laserscan bringt es als Datensatz ins CAD, wo die Anforderungen schon liegen.

Häufige Fragen

Was Kunden zum Laserscan grosser Bauteile fragen

Wie gross darf das Bauteil sein?
Der Hersteller empfiehlt den HYPERSCAN Super für Bauteile von 0.1 bis 12 m. Ist das Bauteil grösser als ein Trackingvolumen, stellen wir den Tracker um; das Bauteil bleibt dabei in einem Koordinatensystem.
Wie genau ist der Laserscan?
Hexagon gibt die Volumengenauigkeit nach VDI/VDE 2634-3 je nach Abstand zum Tracker an: 0.05 mm bis 4.2 m, 0.075 mm bis 5.5 m, 0.09 mm bis 6.3 m und 0.14 mm bis 7 m. Massgebend für den Prüfentscheid ist die Messunsicherheit am konkreten Prüfmerkmal; diese klären wir vor dem Auftrag.
Braucht es Messmarken auf dem Bauteil?
Nein. Ein optischer Tracker verfolgt den Scanner, Messmarken auf dem Bauteil entfallen. Das spart Vorbereitung und lässt die Oberfläche unberührt.
Was bekomme ich als Ergebnis?
Je nach Aufgabe: den Soll-Ist-Vergleich als Falschfarbenbild gegen Ihr CAD-Modell, Schnitte und Prüfmerkmale, oder das Netz für die Weiterverwendung.
Und wenn kein CAD-Modell existiert?
Dann ist der Scan der Einstieg ins Reverse Engineering: Wir führen die Flächen zurück und liefern ein STEP-Modell.
Wann scannen Sie mit Streifenlicht statt mit Laser?
Für kleinere Bauteile und feine Details setzen wir den Zeiss ATOS mit Streifenlichtprojektion ein, mit Messunsicherheiten nach ISO 15530-3. Der Laserscan spielt seine Stärke aus, wenn das Bauteil gross ist oder viele Aufnahmen bräuchte.

Beschreiben Sie Ihre Messaufgabe.

Grösse, Material und Prüfmerkmale genügen für den Anfang. Offeriert wird aufwandsbasiert und nachvollziehbar.
Christian Schärer im Messraum
Christian Schärer
Inhaber und Geschäftsleiter · Normenausschuss Swissmem NK1
Lieber zuerst reden?
30 Minuten Fachgespräch zu Ihrer Zeichnung oder Messaufgabe. Kostenlos.
Termin auswählen →